plasticker-News
Anzeige
| 02.10.2026, 06:00 Uhr | Lesedauer: ca. 2 Minuten |

  
|
Nonnenmann: Temperierumlenker für gleichmäßige Strömungsquerschnitte in Spritzgießwerkzeugen
 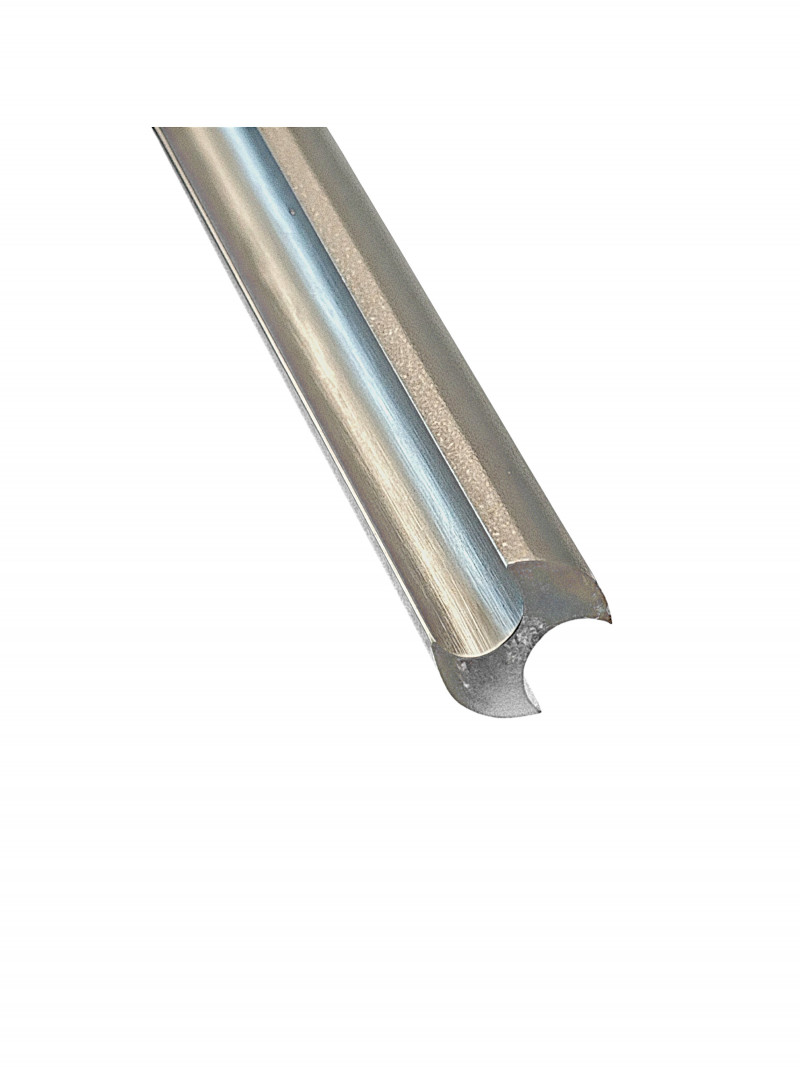 Temperierumlenker gewährleisten gleichmäßige Strömungsquerschnitte – (Bild: Nonnenmann). Gleichmäßiger Querschnitt in Steigbohrungen Bei konventionellen Lösungen mit Umlenkblechen kann sich der wirksame Strömungsquerschnitt innerhalb einer Steigbohrung verändern. Die Temperierumlenker von Nonnenmann sind dagegen so ausgelegt, dass der Querschnitt der Steigbohrung dem Durchmesser der übrigen Temperierbohrungen entspricht. Dadurch lässt sich ein gleichmäßiger Durchfluss im Temperierkreislauf aufrechterhalten. Anzeige 
Ein möglichst konstanter und runder Strömungsquerschnitt ist für die Werkzeugtemperierung relevant, da Querschnittsänderungen zu höheren Druckverlusten beitragen, Ablagerungen begünstigen und die Ausbildung turbulenter Strömung erschweren können. Eine wirksame Temperierung beeinflusst unter anderem die Wärmeabfuhr im Werkzeug, die Zykluszeit und die Formteilqualität. 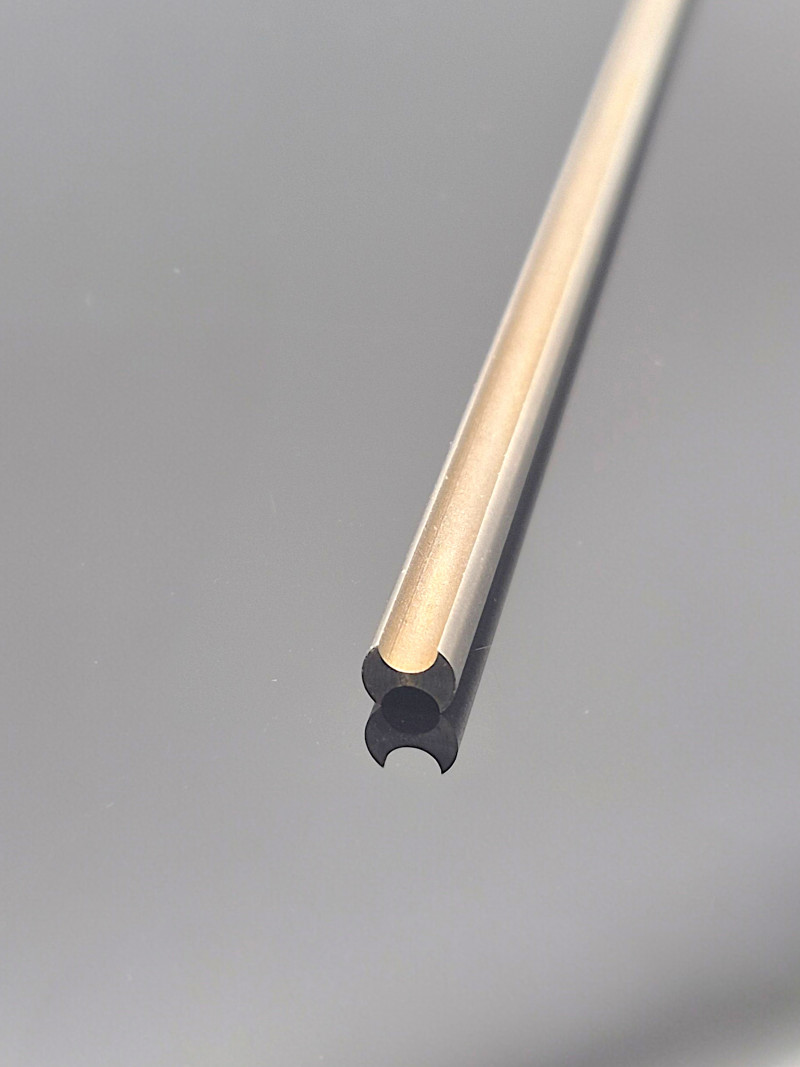 Temperierumlenker (ULE) von Nonnenmann – (Bild: Nonnenmann). 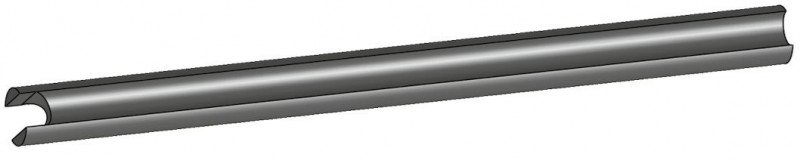 Temperierumlenker in zwei Varianten: ULE Ø4 x 250mm + ULE Ø6 x 250mm – (Bild: Nonnenmann). Die "ULE"-Temperierumlenker sind in zwei Ausführungen erhältlich. Die Variante "ULE Ø4" mit der Artikelnummer HN00170 ist für Temperierbohrungen mit 4 mm Durchmesser ausgelegt. "ULE Ø6" mit der Artikelnummer HN00171 ist für Bohrungen mit 6 mm Durchmesser vorgesehen. Beide Varianten bestehen aus Edelstahl 1.4301 und werden in einer Standardlänge von 250 mm angeboten. Die Anpassung an das erforderliche Einbaumaß erfolgt durch Ablängen. Der Außendurchmesser beträgt je nach Ausführung 8 beziehungsweise 10 mm; gefertigt werden die Bauteile mit einer h9-Passung. Angaben zum erforderlichen Einbauraum stellt der Anbieter in technischen Unterlagen bereit. Einsatz im Werkzeugtemperierkreislauf Nach Angaben von Nonnenmann sollen die Umlenker insbesondere dazu beitragen, unterschiedliche Querschnitte innerhalb eines Temperierkreislaufs zu vermeiden. Bei geeigneter Auslegung von Bohrungsdurchmesser, Kreislauflänge und Volumenstrom kann dies die Ausbildung einer turbulenten Strömung unterstützen. Diese wird in der Werkzeugtemperierung eingesetzt, um den Wärmeübergang zwischen Temperiermedium und Werkzeug zu verbessern. Die Bauteile sind für unterschiedliche Formoberflächentemperaturen ausgelegt und als Standardkomponenten ab Lager verfügbar. Datenblatt und Einbauhinweise stellt Nonnenmann online bereit. Fakuma 2026, Friedrichshafen, 12.-16. Oktober 2026, Halle A1, Stand 1101 Weitere Informationen: www.nonnenmann.net |
Nonnenmann GmbH, Winterbach
» insgesamt 20 News über "Nonnenmann" im News-Archiv gefunden
Anzeige
Ihre News im plasticker? Bitte senden Sie Ihre Pressemitteilungen an redaktion@plasticker.de!
| » zurück zum Seitenanfang |



 Wir informieren Sie schnell, umfassend und kostenlos über das, was
in der Branche passiert.