plasticker-News
Anzeige

| 08.10.2026, 06:00 Uhr | Lesedauer: ca. 4 Minuten |

  
|
Spectrix + voestalpine: Additive Formeinsätze verkürzen Zykluszeit um 28 Prozent
 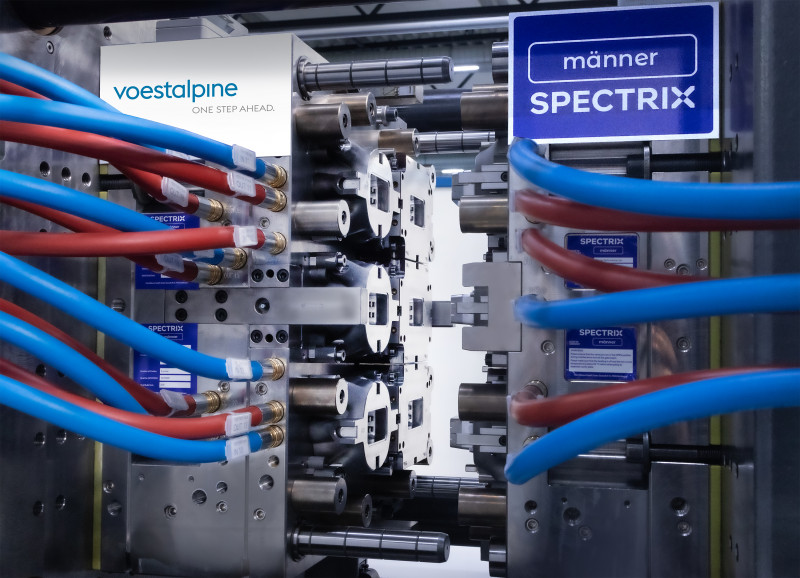 6-cavity Singleface Werkzeug mit 3 additive gefertigten und 3 konventionell gefertigten Formeinsätzen - (Bild: Spectrix). 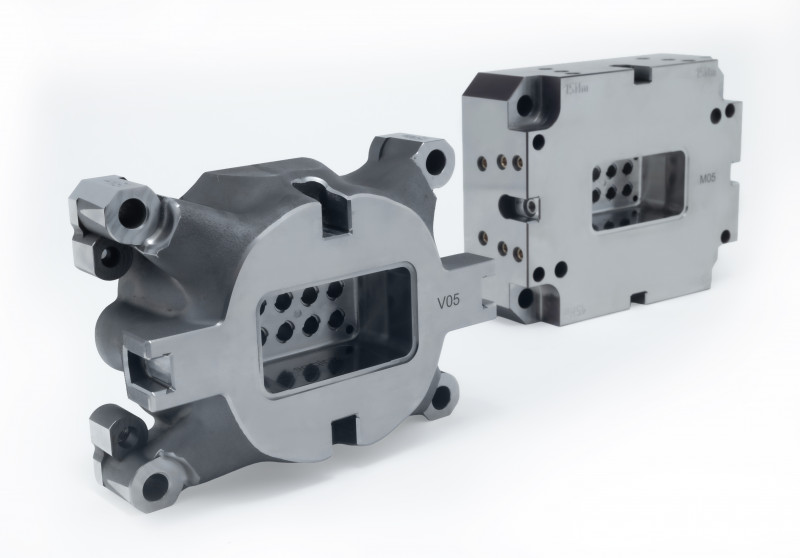 Additiv gefertigter und konventionell gefertigter Formeinsatz - (Bild: Spectrix). Im Mittelpunkt des Projekts stehen additiv gefertigte Formeinsätze mit konturnaher Temperierung sowie eine simulationsgestützte Topologieoptimierung. Anders als bei Ansätzen, bei denen die Geometrie konventioneller Einsätze weitgehend unverändert für den 3D-Druck übernommen wird, wurde die Konstruktion an die Möglichkeiten der additiven Fertigung angepasst. Bei der Topologieoptimierung wird Material aus Bereichen entfernt, die weder für die Funktion noch für die Aufnahme thermischer oder mechanischer Belastungen erforderlich sind. Funktionsflächen wie Kavitätsoberflächen, Dichtflächen, Verschraubungen, Medienanschlüsse und mechanische Schnittstellen bleiben erhalten. In der untersuchten Anwendung konnte die Masse eines Einsatzpaares um 27,8 Prozent reduziert werden, ohne die vorgegebenen Bauteiltoleranzen und Grenzwerte im Bereich der Einsatztrennungen zu überschreiten. Anzeige 
Die Auslegung berücksichtigt Belastungen aus Fertigung und Betrieb, darunter Zerspan- und Spannkräfte, Werkzeuginnendruck, thermische Spannungen, Schließkräfte und Entformungskräfte. Die Simulation wurde mit Sicherheitsfaktoren für unterschiedliche Lastfälle ausgelegt. Im Vordergrund stand dabei nicht eine maximale Gewichtsreduzierung, sondern ein Verhältnis aus Materialeffizienz, Steifigkeit, Dauerfestigkeit und Fertigbarkeit. 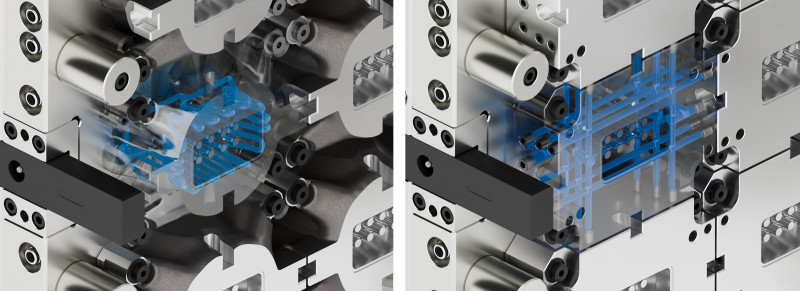 Kühlkanäle im konventionell gefertigten Formeinsatz im Vergleich zu Kühlkanälen im additiv gefertigten Formeinsatz - (Bild: Spectrix). Ein wesentlicher technischer Ansatz ist die konturnahe Temperierung der additiv gefertigten Einsätze. Während konventionell gebohrte Kühlkanäle konstruktiv nur begrenzt an der Bauteilgeometrie ausgerichtet werden können, lassen sich additiv erzeugte Kanäle näher an der Kavitätskontur führen. Die Temperierung wurde mithilfe von Spritzgießsimulationen ausgelegt, um Temperaturunterschiede auf der Werkzeugoberfläche zu verringern und thermische Hotspots zu reduzieren. Nach Angaben der Projektpartner sank die Zykluszeit in der gezeigten Anwendung von 9,85 auf 7,05 Sekunden. Das entspricht einer Reduzierung um 28 Prozent. Die Restkühlzeit wurde um 50 Prozent verkürzt. Die thermischen und mechanischen Randbedingungen aus der Simulation dienten zugleich als Grundlage für die Topologieoptimierung. 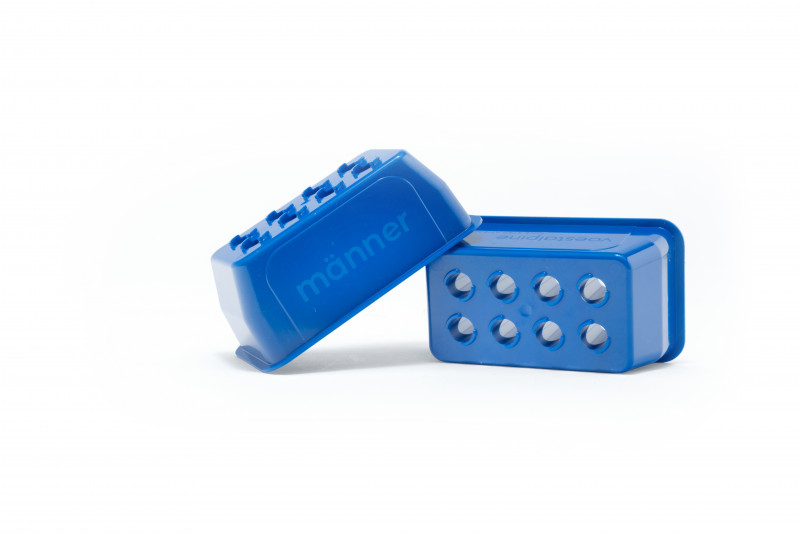 Pipettenspitzen Rack - (Bild: Spectrix). Die Kavitäten werden weiterhin mit etablierten Verfahren des Präzisionsformenbaus hergestellt. Fräsen, Erodieren und Polieren sichern Maßhaltigkeit und Oberflächenqualität. Ausgangsbasis ist jedoch kein vollständig sechsseitig bearbeiteter Block, sondern ein additiv gefertigtes, gehärtetes Halbzeug mit Bearbeitungsaufmaß. Nicht funktionsrelevante Bereiche des topologieoptimierten Einsatzes können unbearbeitet bleiben. Dadurch konzentriert sich die mechanische Nachbearbeitung auf die Funktionsflächen. Der Ansatz kombiniert damit Laser Powder Bed Fusion (LPBF) für den Aufbau der Einsätze mit konventioneller Hartbearbeitung für die präzisionskritischen Bereiche. Als Werkstoff kommt "Uddeholm Tyrax" sowohl in konventionell verarbeiteter Ausführung als auch in einer Variante für die additive Fertigung zum Einsatz. Die korrosions- und verschleißbeständigen Werkzeugstahlpulver sollen insbesondere Anwendungen ermöglichen, bei denen neben der Temperierleistung auch Anforderungen an Verschleißbeständigkeit, Korrosionsbeständigkeit und Hochglanzpolierbarkeit bestehen. Skalierungseffekte bei höheren Kavitätenzahlen Wirtschaftlich relevant wird das Konzept vor allem bei Mehrkavitätenwerkzeugen. Durch die Massenreduzierung sinkt das aufzubauende Materialvolumen; zugleich können sich die Bauzeiten verkürzen und die Ausnutzung des verfügbaren Bauraums verbessern. Der Entwicklungsaufwand für Konstruktion, Simulation und Optimierung entsteht im Wesentlichen einmal und kann anschließend auf identische Kavitäten übertragen werden. Mit zunehmender Kavitätenzahl verteilt sich dieser Aufwand auf mehr Einsätze, während Material- und Fertigungseinsparungen je Einsatz bestehen bleiben. Das Werkzeug ist mit dem Nadelverschluss-Heißkanalsystem "Männer Performance Line" ausgestattet. Die Temperaturregelung übernimmt ein "Gammaflux G25". Produziert wird auf einer Spritzgießmaschine "Arburg 570 H 2000-800 Ultimate". Als Formmasse dient "Ineos Styrolution PS 124N". Das Bauteil wiegt 11,2 g und misst 78,1 x 43,3 x 31,4 mm. Für einen additiv gefertigten Formeinsatz wird eine Druckzeit von rund 30 Stunden angegeben. Technische und wirtschaftliche Bewertung nach Anwendung Das Projekt verdeutlicht, dass die Wahl zwischen konventionell und additiv gefertigten Formeinsätzen an den Anforderungen der jeweiligen Anwendung ausgerichtet werden muss. Konventionelle Einsätze können bei weniger anspruchsvollen Temperieraufgaben oder niedriger Komplexität wirtschaftlicher bleiben. Additiv gefertigte Einsätze bieten insbesondere dort Potenzial, wo kurze Zykluszeiten, homogene Werkzeugtemperaturen, hohe Prozessstabilität und hohe Schusszahlen gefordert sind. Die zusätzliche Topologieoptimierung soll die Wirtschaftlichkeit additiver Einsätze verbessern, weil Materialvolumen, Druckzeit und mechanische Nachbearbeitung reduziert werden können. Damit kann sich der Einsatz konturnaher Temperierung auch bei geringeren Stückzahlen rechnen als bei geometrisch unveränderten, additiv gefertigten Kopien konventioneller Einsätze. Demonstration auf der Fakuma 2026 Spectrix und voestalpine High Performance Metals zeigen das 6-fach-Werkzeug auf der Fakuma 2026 am Spectrix-Stand in Halle A1, Stand 1208. Das Demonstrationswerkzeug enthält drei additiv gefertigte und drei konventionell gefertigte Formeinsätze und ermöglicht damit einen direkten Vergleich der beiden Konzepte unter identischen Prozessbedingungen. Weitere Vergleichsdaten und daraus abgeleitete Empfehlungen wollen die Projektpartner nach der Messe in einem Fachwebinar vorstellen. Spectrix ist eine strategische Geschäftseinheit und wird rechtlich durch die Otto Männer GmbH, Bahlingen am Kaiserstuhl, Deutschland, vertreten. Fakuma 2026, Friedrichshafen, 12.-16. Oktober 2026, Halle A1, Stand 1208 Weitere Informationen: |
Spectrix - Otto Männer GmbH, Bahlingen am Kaiserstuhl + voestalpine High Performance Metals GmbH, Wien, Österreich
» insgesamt 1 News über "Spectrix + voestalpine High Performance Metals" im News-Archiv gefunden
Ihre News im plasticker? Bitte senden Sie Ihre Pressemitteilungen an redaktion@plasticker.de!
| » zurück zum Seitenanfang |




 Wir informieren Sie schnell, umfassend und kostenlos über das, was
in der Branche passiert.